Гомогенизатор высокого давления для смазок: одна и та же рецептура пластичной смазки может дать разный результат
Гомогенизатор высокого давления для смазок появляется в ответе на вопрос, откуда берётся разница в свойствах и качестве. Чаще её списывают на рецептуру: тип мыла, базовое масло, пакет присадок. Но когда одну формулу выпускают на разных площадках, характеристики продукта расходятся измеримо. Формула та же, разницу создаёт процесс, а внутри процесса решающий шаг — финиш, который собирает конечную микроструктуру. Классически эту работу отдают коллоидной мельнице. Для смазок общего назначения так можно. Когда же в рецептуре много твёрдых присадок, когда смазка специальная и высокого уровня, когда идёт процедура одобрения OEM или когда стабильность от партии к партии стала коммерческой целью, в схему входит другая техника.


В молочной отрасли гомогенизатор высокого давления давно стал штатным оборудованием. На смазках он относительно нов, и технических текстов именно под эту отрасль по-прежнему мало.
Полевые данные Hommak с десятков гомогенизаторов у производителей смазок и разговоры на выставках и отраслевых встречах показали много вопросов в треугольнике «микроструктура — процесс — характеристики». Ниже — часть этого опыта на техническом уровне.
Почему микроструктуру смазки стоит разбирать отдельно?
Мыльная смазка под СЭМ (сканирующим электронным микроскопом) выглядит как трёхмерная сетка переплетённых волокон. Сетка держит базовое масло капиллярными силами. Смазка устроена как губка: каркас — волокна, жидкость внутри — базовое масло. Качество этой сетки задаёт все рабочие свойства.
1. Чем однородная структура отличается от неоднородной
Если волокна грубые и распределены неоднородно, одни участки сетки удерживают избыток масла, а другие его отдают. Результат: маслоотделение при хранении, неустойчивое поведение под механической нагрузкой и непредсказуемые характеристики у конечного пользователя.
Если волокна лежат равномерно, а агломераты разрушены, сетка становится однородной. Масло удерживается по всему объёму одинаково, и продукт ведёт себя спокойно и на складе, и в работе.
Именно это делает гомогенизатор: он выстраивает эту геометрию. Уровень, до которого он доводит сетку, коллоидным мельницам прежнего поколения недоступен.

SEM Görüntüsü
2. Какая физика работает внутри гомогенизатора высокого давления?
Обычно говорят так: продукт сжимают высоким давлением и продавливают через клапан. Это верно, но неполно. На клапане сразу работает несколько физических явлений, и влияние на микроструктуру складывается из их сочетания.
Продукт подходит к гомогенизирующему клапану под высоким давлением, а на проходе давление за миллисекунды падает почти до атмосферного. Резкий перепад одновременно запускает четыре физических явления.
Очень высокий сдвиг (заметно выше, чем у классических мельниц), удар, который зависит от геометрии клапана и механически ломает агломераты, кавитация (плотность энергии доходит до ядер агломератов за счёт схлопывания микропузырьков) и турбулентность (вторичное микроперемешивание внутри продукта).
Когда четыре механизма работают вместе, воздействие на микроструктуру уходит дальше возможностей классических мельниц. Важнее другое: всё происходит за один проход, внутри одного клапана и зависит от одного измеряемого параметра — давления.
Отсюда начинается практическая выгода. Физика, которая собирает микроструктуру, привязана к параметру, который можно держать и повторять. У коллоидной мельницы на результат косвенно влияют износ ротора, зазор и температура подачи. У гомогенизатора давление измеряют напрямую и держат постоянным.
3. Эффективность мыла и контроль пенетрации
Базовый параметр характера смазки — пенетрация. Она прямо задаёт твёрдость, структурные свойства и место продукта на рынке. Само значение пенетрации зависит сразу и от содержания мыла, и от микроструктуры.
Полевые наблюдения Hommak такие: одна и та же рецептура после гомогенизатора даёт более низкую пенетрацию, то есть более плотный продукт, чем после коллоидной мельницы. Причина в микроструктуре. Более развитая и ровная волокнистая сетка из того же количества мыла строит куда более прочный каркас, и под механической нагрузкой продукт меньше деформируется.
Для производителя из этого следуют две вещи. Первое: целевую пенетрацию можно взять меньшим количеством мыла. Мыло — один из самых дорогих основных компонентов, и экономия в несколько пунктов по мылу прямо снижает себестоимость тонны. Та же твёрдость на более экономной рецептуре уменьшает стоимость сырья и сокращает время реакции, цикл становится лучше. Второе: пенетрация от партии к партии лежит в гораздо более узком коридоре. Там, где в классическом процессе она гуляет вокруг цели, с гомогенизатором она садится близко к целевой точке и держится. Заказчик получает продукт постоянного характера, а на рецептурах у границы спецификации нагрузка на контроль качества падает.
Метод сверки пенетрации: ASTM D217 (Cone Penetration of Lubricating Grease, Worked).
4. Механическая стабильность как мера того, как продукт ведёт себя долго
В работе смазка постоянно подвергается механическим нагрузкам. Способность выдерживать эти нагрузки измеряется испытаниями ASTM D1831 (Roll Stability) или ASTM D217 (100 000 тактов).
Механическая стабильность сидит в микроструктуре гораздо глубже, чем в рецептуре. Одна формула при разном финише может дать разную стабильность.
У хорошо гомогенизированной смазки волокна уже имеют оптимальный микроразмер, и механическая нагрузка почти не способна их изменить. Пенетрация в работе в основном сохраняется. У плохо гомогенизированной смазки недоразрушенные агломераты под нагрузкой распадаются, и продукт заметно мягчеет.
Отзывы с площадок, особенно от тех, кто проходит одобрение OEM, смотрят в ту же сторону. Если после 100 000 тактов сдвиг пенетрации упирается в порог испытания, смена финишной линии чаще всего поправляет результат без правки рецептуры. Улучшить испытание, не трогая формулу, заметно сокращает и время R&D, и полную стоимость процедуры одобрения.
5. Деаэрация: отдельный процесс не требуется
На этапах перемешивания и перекачки смазка неизбежно захватывает воздух. Он остаётся микропузырьками и даёт три проблемы: расхождение по объёму на фасовке, хуже вид поверхности и хуже теплоотвод в подшипнике.
Здесь проявляется один из самых ценных эффектов гомогенизатора. После высокого давления микропузырьки из продукта уходят полностью: либо растворяются, либо поднимаются на поверхность и удаляются.
Практический смысл прямой. Продукту на выходе из гомогенизатора не нужна отдельная деаэрация. В классической схеме вакуумная деаэрация требует ещё одну ёмкость, ещё один насос, ещё одну вакуумную систему и ещё время цикла. Гомогенизатор закрывает этот этап сам. Для капитальных вложений, эксплуатационных затрат и общего времени потока это преимущество, которое стоит отдельно считать при решении об инвестиции.
6. Почему рост давления сам по себе не делает смазку лучше
В отрасли часто считают, что максимально поднятое давление гомогенизации улучшит продукт. Данные этого не подтверждают.
У каждой рецептуры своё рабочее давление. Ниже него микроструктура не добирает оптимума. Выше начинается любопытный эффект: волокнистая сетка измельчается слишком сильно, волокна короче критической длины, и капиллярные силы хуже держат масло. Избыточная гомогенизация способна, как ни странно, усилить маслоотделение.
Давление, которое подходит литиевой смазке EP2, может не подойти полимочевинной. У комплексного сульфоната кальция порог другой.
В беседах на недавних мероприятиях ELGI (European Lubricating Grease Institute) прозвучал схожий акцент: отрасль постепенно уходит от восприятия давления гомогенизации как фиксированной «величины» и движется к подходу, при котором определяется оптимальный порог для каждой конкретной рецептуры. Впечатление, которое мы вынесли с выставок и технических сессий, указывает в ту же сторону: значительная часть специалистов сегодня сосредоточена на вопросе «насколько правильно», а не «насколько высоко».
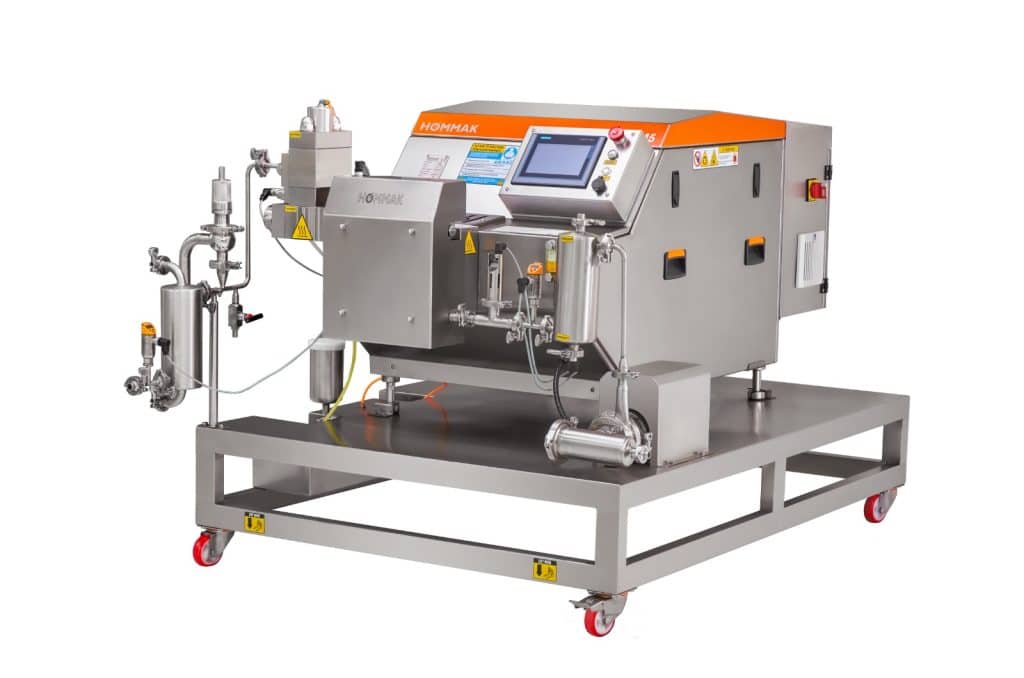
Поэтому оптимальное давление нужно найти до промышленного выпуска. Здесь помогают лабораторные гомогенизаторы. На малых объёмах образцов рецептуру гоняют при разных давлениях, и связь рецептуры, микроструктуры и давления описывают ещё до масштаба. Принципы гомогенизации в значительной степени не зависят от масштаба, так что давление с лабораторного аппарата переносится на промышленный гомогенизатор напрямую. Время R&D короче, а неожиданностей при выводе новых продуктов меньше.
7. Проблема агломератов
Невооружённым глазом поверхность смазки может казаться ровной. Под микроскопом внутри находятся небольшие скопления агломератов — не до конца разрушенные пучки волокон или комки присадок.
Здесь яснее всего виден вклад кавитации и удара. Оба механизма ломают не только внешний слой агломерата, но и весь объём до ядра. Классическая мельница может стереть оболочку и оставить ядро целым. В смазке после гомогенизатора ядро тоже разрушено, и продукт ведёт себя однородно и на складе, и в эксплуатации.
Практический вывод: проблемы хранения из-за агломератов чаще сидят в финише, а не в рецептуре. Прежде чем менять формулу продукта, по которому пришла рекламация, нужен микроскопический анализ — без него диагноз легко ошибается.
8. Как распределяются присадки и что это даёт рецептуре
Мыло и базовое масло уже не исчерпывают состав современной смазки. В формулу входят EP-присадки, антиоксиданты, ингибиторы коррозии, модификаторы трения и твёрдые смазки: графит, MoS₂, PTFE.
Распределены ли эти присадки однородно ещё и на микроуровне?
Простое перемешивание разносит присадки на макроуровне и не обеспечивает микроуровень. Твёрдые присадки особенно склонны комковаться, а стандартный контроль качества это ловит плохо. На характеристиках продукта это сказывается напрямую.
Гомогенизатор разносит присадки в матрице на микроуровне. Следствий два.
Первое — растёт отдача присадки. То же количество EP-присадки держит более высокие характеристики. Это прямая экономия в стоимости рецептуры: присадки дороже базового масла. Можно сохранить характеристики при меньшей дозе или поднять характеристики при прежней дозе.
Второе — растёт стабильность. Равномерно разнесённые присадки расходуются по объёму сбалансированно и держат защиту на одном уровне весь срок службы смазки. Скомковавшаяся присадка сначала густо защищает свой участок, быстро там расходуется, и остальная матрица остаётся без защиты как раз тогда, когда характеристики нужны.
В смазках с твёрдыми смазочными материалами эффект ещё сильнее. Частицы графита или MoS₂ не просто мельчают: они оказываются в каждом кубическом микроне матрицы. Именно это задаёт реальную работу в подшипнике.
9. Контроль маслоотделения
У хорошо гомогенизированной смазки волокнистая сетка строит однородную капиллярную структуру. Масло держится ровно и выделяется контролируемо, только под механической нагрузкой. В неоднородной сетке на разреженных участках капиллярные силы масло не держат, и при хранении оно выходит на поверхность.
Явление, которое в отрасли называют «синерезис», чаще списывают на рецептуру. Если разобрать аналитически, в большинстве случаев причина — неоднородность микроструктуры. Гомогенизатор держит распределение масла в равновесии и ровно собирает капиллярную структуру по всему объёму. Ориентир для оценки — стандарт ASTM D6184 (Oil Separation from Lubricating Grease).
10. Стабильность от партии к партии
Заказчик покупает не набор свойств, а стабильность продукта.
В гомогенизаторе давление постоянно и непрерывно. При постоянных давлении, расходе и температуре каждая партия проходит одну и ту же гомогенизацию. Разброс между партиями остаётся узким. Рекламаций меньше, и контроль качества дешевле: стабильный процесс проверяют меньшим числом испытаний, чем нестабильный.
За десятилетия работы с ведущими производителями одну фразу нам повторяют особенно часто: «Сделать лучший продукт один раз несложно; сложно делать такой же в каждой партии». Пик характеристик уже сидит в рецептуре. Повторить этот пик в каждой партии, в каждой смене и с каждым оператором — отдельная инженерная задача, и гомогенизатор как раз аппарат под неё.
11. Общая оценка
Если собрать технически, что гомогенизатор высокого давления даёт на смазках: контроль микроструктуры, какого нет у мельниц; разрушение, доходящее до ядер агломератов; однородное распределение присадок на микроуровне; контроль маслоотделения за счёт ровной капиллярной структуры; отсутствие отдельной деаэрации; повторяемость, привязанная к измеряемому параметру (давлению); прямой переход от лаборатории к промышленному выпуску.
В отрасли гомогенизатор уже не вариант на выбор, а сложившийся стандарт. Коллоидная мельница в своё время задачу закрывала. Сегодня она не даёт того уровня характеристик, стабильности и контроля микроструктуры, которого ждёт рынок смазок. По нашему отраслевому опыту серьёзные производители уходят от мельниц и собирают финиш на гомогенизаторе. Причина простая: качество микроструктуры с гомогенизатора стало новой точкой отсчёта для верхнего сегмента рынка.
Хорошая рецептура без верного процесса легко становится средним продуктом. В этом и состоит ценность гомогенизатора на смазках: раскрыть потенциал рецептуры и вывести продукт в лучшие в своём классе.
Список литературы
- Lugt, P. M. (2013). Grease Lubrication in Rolling Bearings. Wiley Tribology Series. John Wiley & Sons.
- Rudnick, L. R. (Ed.). (2017). Lubricant Additives: Chemistry and Applications (3rd ed.). CRC Press.
- ELGI AGM (European Lubricating Grease Institute) — личные заметки с ежегодных общих собраний.
Гомогенизатор высокого давления на смазках даёт не только более однородный продукт. Существенный выигрыш — в контроле микроструктуры, стабильности партий, эффективности присадок и в оптимизации процесса. Верное давление под вашу рецептуру и машина, которая встаёт в действующую линию, прямо влияют на отдачу от вложений.
Напишите нам, чтобы оценить, что гомогенизация даст вашему выпуску смазок, и определить решение под ваше применение.